Produkter
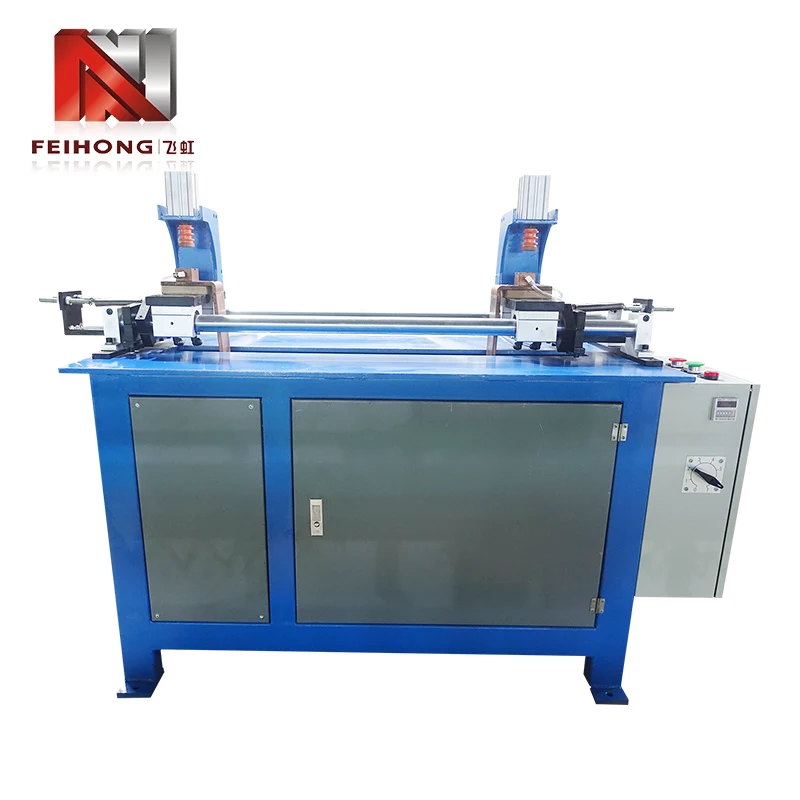
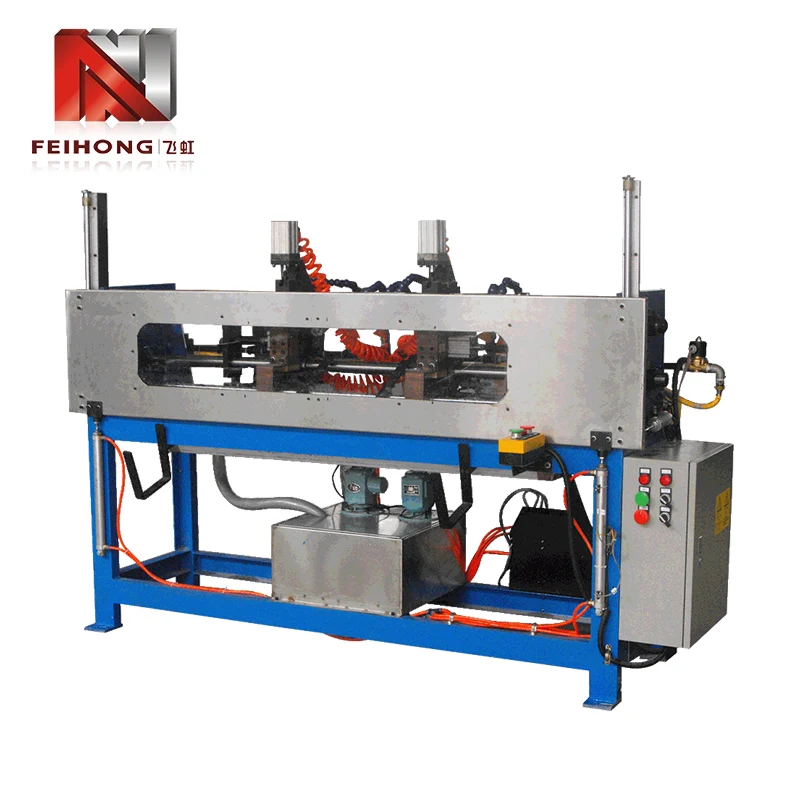
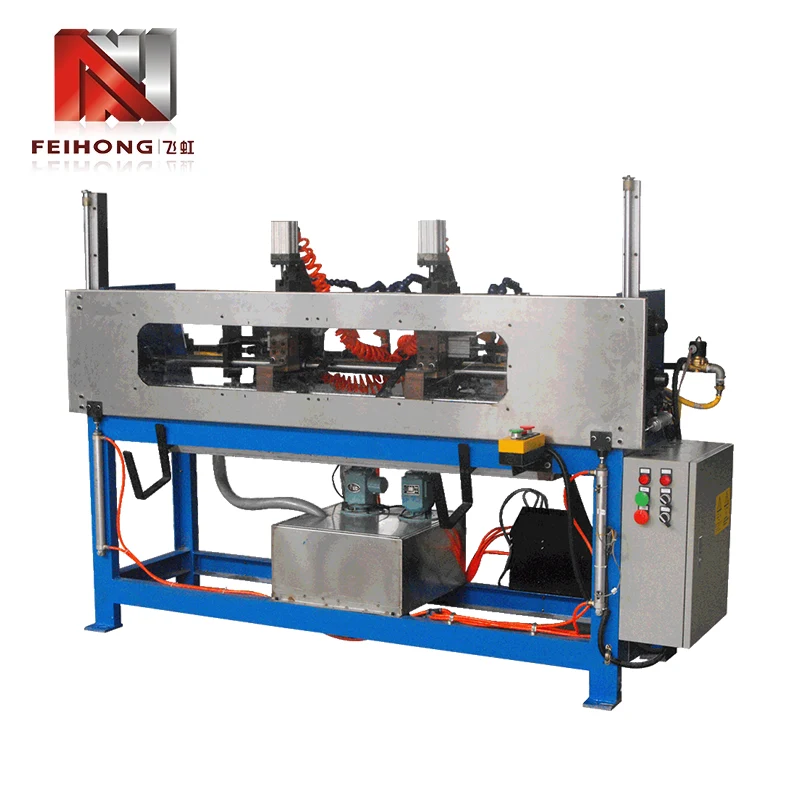
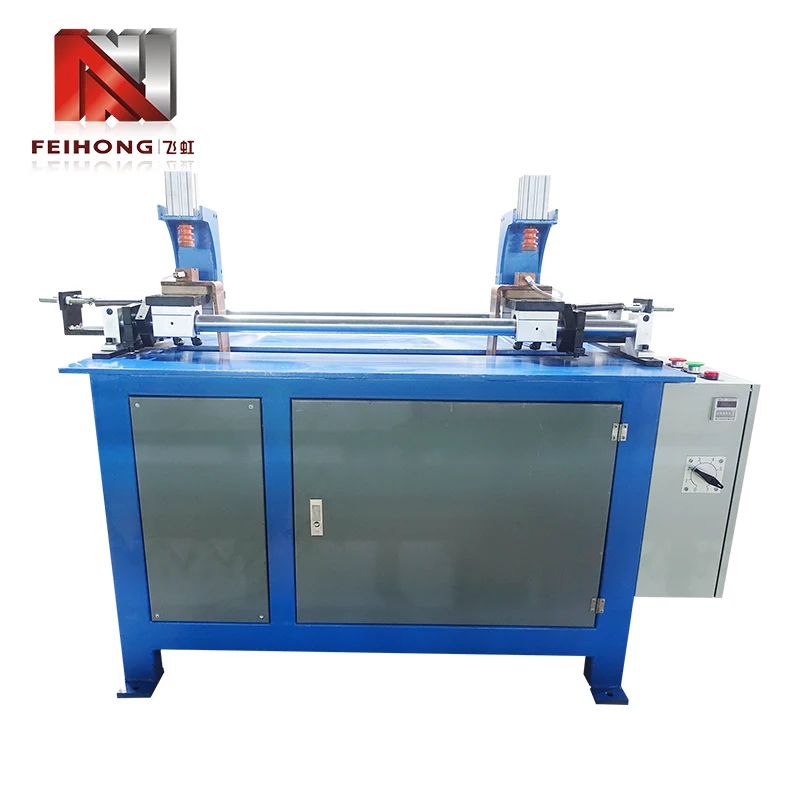
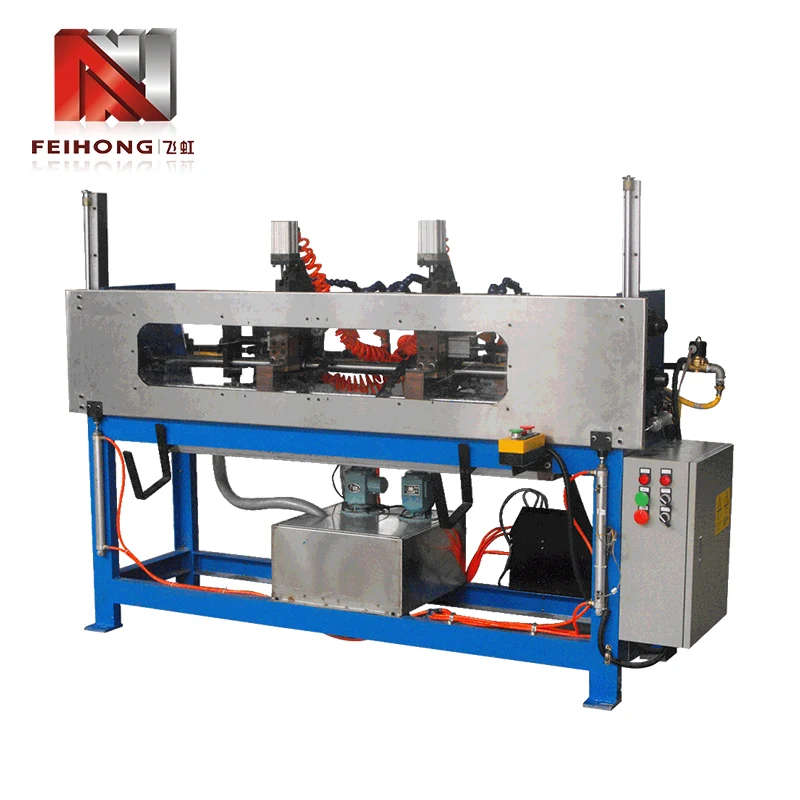
Punktsvejser til svejsning af blystolper og klemring

Punktsvejser til svejsning af blystolper og klemring

Model:FH-149A
Punktsvejser til svejsning af blystolper og terminaler fra Feihong® — en producent i Kina med stor ekspertise i montering af varmerør. Integriteten af ​​hver bly-stolpe-samling bestemmer direkte varmeapparatets levetid, og denne maskine er konstrueret til at levere ensartede forbindelser med lav modstand gennem millioner af cyklusser. Dens kondensatorafladningsimpuls smelter præcist uens metaller (Ni-Cr, rustfrit, kobber) sammen uden at forringe stolpenstyrken, en udfordring, som universalsvejsere ikke kan klare. Når dit slutprodukts pålidelighed afhænger af terminalforbindelseskvalitet, tilbyder Feihong® den specialiserede svejseløsning, der er blevet bevist i højblandede produktionsmiljøer siden 1992.
Feihong®'s punktsvejser til svejsning af blystænger og terminaler er designet til producenter af elektriske varmerør, som kræver absolut sammenhæng mellem blystænger (eller blypæle) og terminaler. Som leverandør af komplette varmerørsproduktionslinjer integrerer Feihong® denne svejser med rørfyldnings-, tætnings- og teststationer. Maskinen accepterer trefaset 380V, trefaset 220V eller enfaset 220V forsyning med en nominel effekt på 2KVA og kontinuerligt justerbar kondensatorspænding fra 0 til 435V. Dets pneumatiske elektrodekraftsystem, kombineret med hurtig kondensatorafladning, leverer en kortvarig puls, der skaber en solid-state svejsning med minimal varmepåvirket zone - bevarer den mekaniske styrke af blyposten, samtidig med at den elektriske kontaktmodstand sikres under 100 µΩ. Med en dokumenteret gennemstrømning på 30.000 sammenføjninger pr. 8-timers skift opfylder denne svejser volumenkravene fra produktion af varmerør i stor skala, mens dens repeterbarhed reducerer efterbearbejdning og fejl i marken.


Den kritiske rolle af bly-postsvejsninger i varmeapparatets ydeevne

I et varmerør er forbindelsen mellem den interne modstandsledning og den eksterne terminalsko den mest udsatte grænseflade. En samling med høj modstand genererer lokal varme, accelererer oxidation og åbner til sidst kredsløbet. Denne svejser løser disse fejltilstande gennem tre fokuserede designvalg.

  • 1. Energipræcision:kondensatorspændingsindstillingen (0-435V) tillader finjustering til forskellige materialekombinationer – for eksempel kræver nikkel-krom-tråd til kobbertappe lavere energi end rustfrit til kobber.
  • 2. Elektrodekraftstabilitet:det pneumatiske system opretholder et konstant spændetryk (±2%) uanset udsving i butiksluften, hvilket sikrer ensartet kontaktmodstand før udledning.
  • 3. Pulsvarighedskontrol:den faste afladningstid (≈8ms) er optimeret til tynde sektionsdele, hvilket forhindrer gennemsmeltning, samtidig med at der opnås fuld sammensmeltning.

Disse funktioner oversættes direkte til lavere afvisningsrater og længere levetid for varmelegemet, som er topprioriteterne for producenter af varmerør.

Elektrodekonfiguration og vedligeholdelse til terminalsvejsning

Punktsvejser til svejsning af blypæle og terminalrør er ofte lavet af messing eller fortinnet kobber, som har andre termiske egenskaber end blypæle. Korrekt elektrodedesign og vedligeholdelse er afgørende for at opnå ensartede svejsninger uden klæbning eller for store fordybninger. Følgende praksis anbefales af Feihong®s applikationsingeniører.

  • 1. Valg af elektrodemateriale:til kobberbaserede terminaler giver dispersionsforstærket kobber (f.eks. Cu-Al₂O₃) den bedste balance mellem ledningsevne og modstand mod deformation; til stålterminaler foretrækkes wolfram-kobber.
  • 2. Spidsgeometri:en lille radius (R2-R3) på den øverste elektrode koncentrerer strømmen til en ensartet guldklump, mens den nederste elektrode skal være flad eller let hvælvet for at understøtte blystolpen uden at bøje.
  • 3. Rengøring og påklædning:Ophobning af oxid på spidsen øger kontaktmodstanden og forårsager sprøjt. En let forbinding for hver 500-800 svejsninger med en fin fil eller elektrodekommode genopretter formen og fjerner forurenende stoffer.
  • 4. Kølevand (valgfrit):til kontinuerlige høje arbejdscyklusser er vandkølede elektrodeholdere tilgængelige for at forhindre overophedning og reducere spidsslid.

Ved at vedtage disse retningslinjer hjælper det med at opretholde svejsekvaliteten over lange produktionsserier og forlænger elektrodernes levetid, hvilket reducerer omkostninger til forbrugsvarer og nedetid.

Parameterjustering for forskellige materialepar

Denne svejsers alsidighed kommer fra dens justerbare kondensatorspænding og pneumatiske tryk. Men at finde den optimale kombination for et specifikt materialepar kræver systematisk testning. Tabellen nedenfor giver udgangspunkter baseret på gængse varmerørsmaterialer.

Blypostmateriale Terminalmateriale Kondensatorspænding (V) Elektrodekraft (kN)
Ni-Cr legering (ø2,5 mm) Messing (t=0,8 mm) 280-320 1.8-2.2
Rustfrit stål (ø3,0 mm) Kobber (t=1,0 mm) 340-380 2.0-2.5
Kobberbeklædt stål (ø2,0 mm) Fortinnet kobber 220-260 1,5-1,8
Inconel (ø2,8 mm) Forniklet stål 300-350 2.2-2.6

Disse værdier er indledende forslag; De endelige indstillinger skal valideres ved at kontrollere svejseklumpens diameter (mål 1,2-1,5× tråddiameter) og træk-teststyrken. Feihong® leverer parameteroptimering på stedet som en del af vores idriftsættelsesservice.

Produktivitetsgevinster og eksempel fra den virkelige verden

Skift fra en konventionel AC-punktsvejser til denne kondensatorafladningsmaskine giver ofte øjeblikkelige forbedringer i både hastighed og kvalitet. Et mellemstort varmerørsanlæg i Guangdong erstattede tre ældre enheder med to FH-149A-maskiner og opnåede følgende resultater over en periode på seks måneder.

  • 1. Gennemløbsstigning:hver maskine producerer konsekvent 30.000 svejsninger pr. skift, hvilket matcher det tidligere output på 1,5 maskiner, og frigør således gulvplads.
  • 2. Skrotreduktion:afvisningsprocenten for bly-postsvejsning faldt fra 1,8 % til 0,2 %, hvilket sparer ca. 120.000 færdige rør årligt.
  • 3. Energibesparelse:kondensatorafladningsprincippet bruger 40 % mindre strøm pr. svejsning sammenlignet med de gamle AC-enheder, hvilket reducerer elregningen med over 2.000 USD om året.
  • 4. Operatør accept:den enkle spændingsvælger og trykmålerstyring reducerede træningstiden fra to dage til fire timer.

Disse håndgribelige fordele viser, at investeringen i en specialiseret svejser betaler sig hurtigt tilbage, samtidig med at den overordnede produktionsstabilitet forbedres.

Fabrikstestning og kvalitetscertificeringer

Hver maskine, der forlader Feihong®-fabrikken, gennemgår en omfattende testprotokol, der simulerer faktiske produktionsforhold. Vores seks dedikerede værksteder (bearbejdning, elektrisk montage, transformervikling, kondensatorformning, maling og slutmontage) giver os mulighed for at kontrollere kvaliteten fra råmaterialer til færdigt produkt.

  • 1. Kondensatorbanktest:hver kondensator måles for ESR og kapacitans; den samlede bank udsættes for 500 opladnings-afladningscyklusser ved maksimal spænding for at verificere stabiliteten.
  • 2. Pneumatisk kredsløbstest:cylinderslag og tryk kontrolleres for linearitet og repeterbarhed ved hjælp af en kalibreret måler.
  • 3. Test af svejseydelse:et sæt standardprøvekuponer (Ni-Cr-tråd til kobbertråd) er svejset; klumpens diameter og trækstyrke registreres og skal opfylde interne specifikationer.
  • 4. Elektrisk sikkerhed:isolationsmodstand, dielektrisk styrke og jordkontinuitet er testet i henhold til IEC 60204-1.

Hver punktsvejser til svejsning af ledningsstolper og klembøjler leveres med et testcertifikat og en 12-måneders garanti, der dækker alle ikke-sliddele. Vi har også et lokalt reservedelslager til hurtig udskiftning.

Ofte stillede spørgsmål om terminalsvejsning

Spørgsmål: Hvordan forhindrer jeg, at klemmeskoene misfarves efter svejsning?
A: Misfarvning er forårsaget af oxidation fra overdreven varme. Reducer kondensatorspændingen i trin på 10 volt, indtil svejsningen stadig er stærk, men tappen bevarer sin oprindelige farve. Sørg også for, at elektrodekraften er tilstrækkelig til at opretholde god kontakt - lav kraft kan forårsage lysbuer og overophedning.

Spørgsmål: Kan denne svejser håndtere blystolper med forudpåført lodde eller belægning?
A: Ja, men du skal muligvis justere spændingen lidt lavere (med 10-15%), fordi belægningen kan sænke kontaktmodstanden. Det er tilrådeligt at rense belægningen fra svejseområdet, hvis det er muligt, eller at udføre en testkørsel for at bestemme de optimale parametre.

Q: Hvor ofte skal jeg udskifte kondensatorbanken?
A: Ved normal brug (30.000 svejsninger/skift, enkelt skift) har elektrolytkondensatorerne en designlevetid på cirka 5-7 år eller 1 million opladningscyklusser. Vi anbefaler et årligt kapacitanstjek; falder værdien med mere end 15 %, anbefales udskiftning.

Q: Hvad er minimumsordremængden for denne maskine?
A: Der er ingen MOQ for standardmodellen. Vi sælger enkelte enheder såvel som produktionslinjepakker. Kontakt venligst vores salgsteam for leveringstider og priser.

Energy Storage Spot Welder


Hot Tags: Punktsvejser til svejsning af blystolper og klemring
Send forespørgsel
Kontaktoplysninger
Hvis du har nogen forespørgsel om citat eller samarbejde, er du velkommen til at e -maile os på judyzhufeihong@gmail.com eller bruge følgende undersøgelsesformular. Vores salgsrepræsentant vil kontakte dig inden for 24 timer. Tak for din interesse for vores produkter.
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies.Privatlivspolitik
AfviseAcceptere