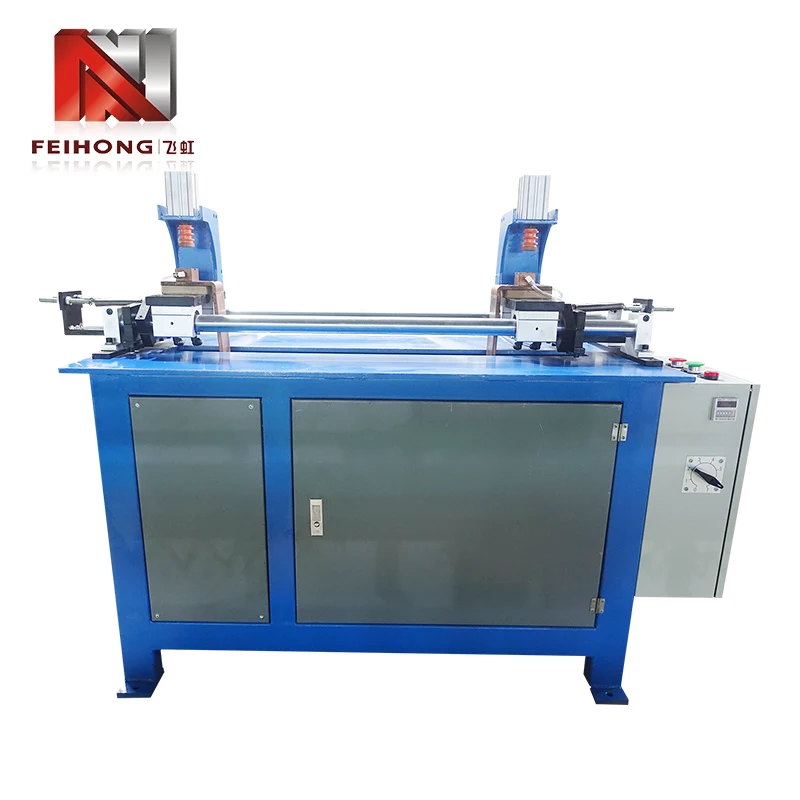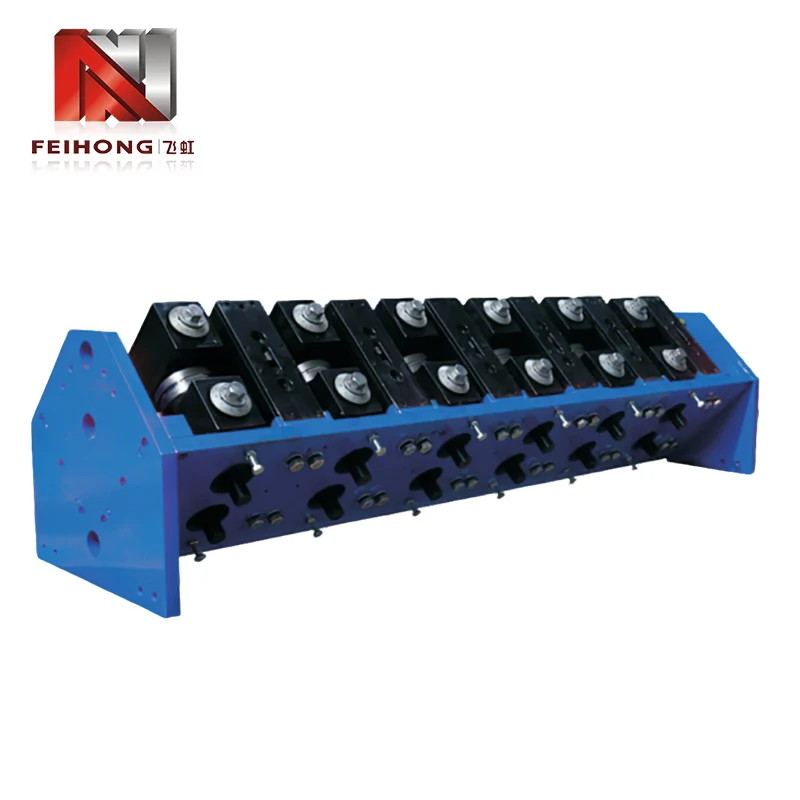
DeRørføderer opstået som et uundværligt stykke udstyr i moderne rør- og rørbearbejdningsoperationer, der bygger bro mellem lagring af råmaterialer og højhastigheds skære- eller formningsmaskineri. Denne omfattende analyse undersøger den grundlæggende rolle, som rørfødere spiller i automatiserede produktionslinjer, udforsker deres teknologiske udvikling, kernekomponenter og de kritiske fordele, de medfører for produktionseffektivitet. Diskussionen dækker de to primære konfigurationer - fuldautomatiske og semi-automatiske rørfødere - sammen med deres respektive applikationer på tværs af industrier lige fra bilindustrien og rumfart til byggeri og vedvarende energi. Gennem en detaljeret undersøgelse af servomotorstyringssystemer, menneske-maskine grænsefladedrift, materialehåndteringskapaciteter og integration med downstream-udstyr demonstrerer artiklen, hvorfor rørføderen er blevet den væsentlige rygrad i moderne rørbehandlingsoperationer.
1. Definition af rørføderen og dens rolle i moderne fremstilling
DeRørføderer et specialiseret stykke udstyr designet til automatisk eller semi-automatisk at levere rørformede materialer - såsom kobberrør, jernrør, aluminiumsrør og rustfri stålrør - til nedstrøms forarbejdningsmaskiner, herunder skæremaskiner, formpresser og svejseudstyr. Rørføderen fungerer i sin kerne som den kritiske grænseflade mellem lager af råmaterialer og produktionsprocessen, hvilket sikrer, at rør præsenteres for procesudstyr med den korrekte orientering, afstand og hastighed for at opretholde et kontinuerligt, effektivt produktionsflow.
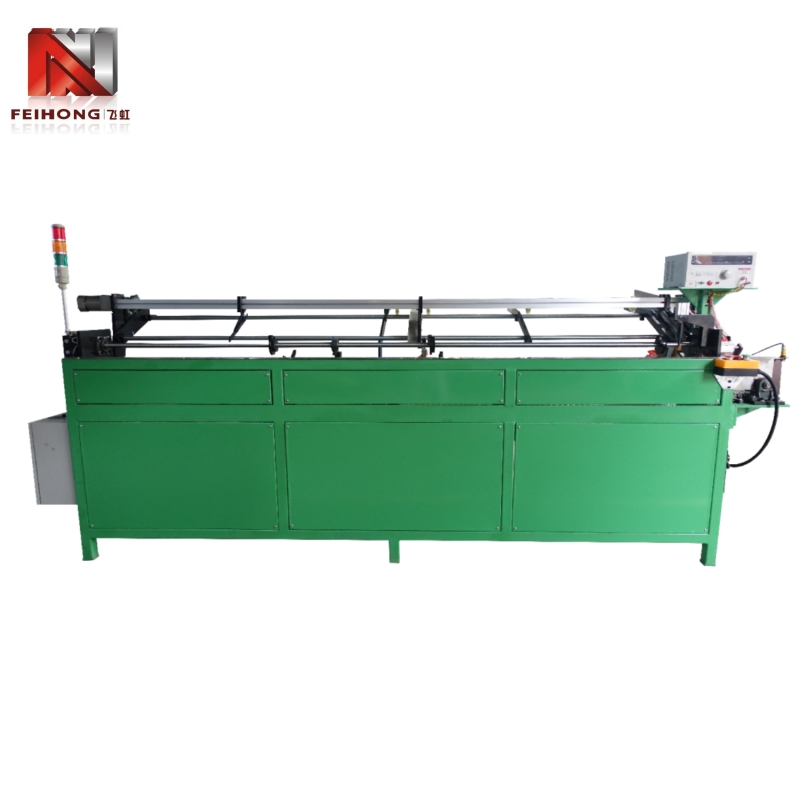
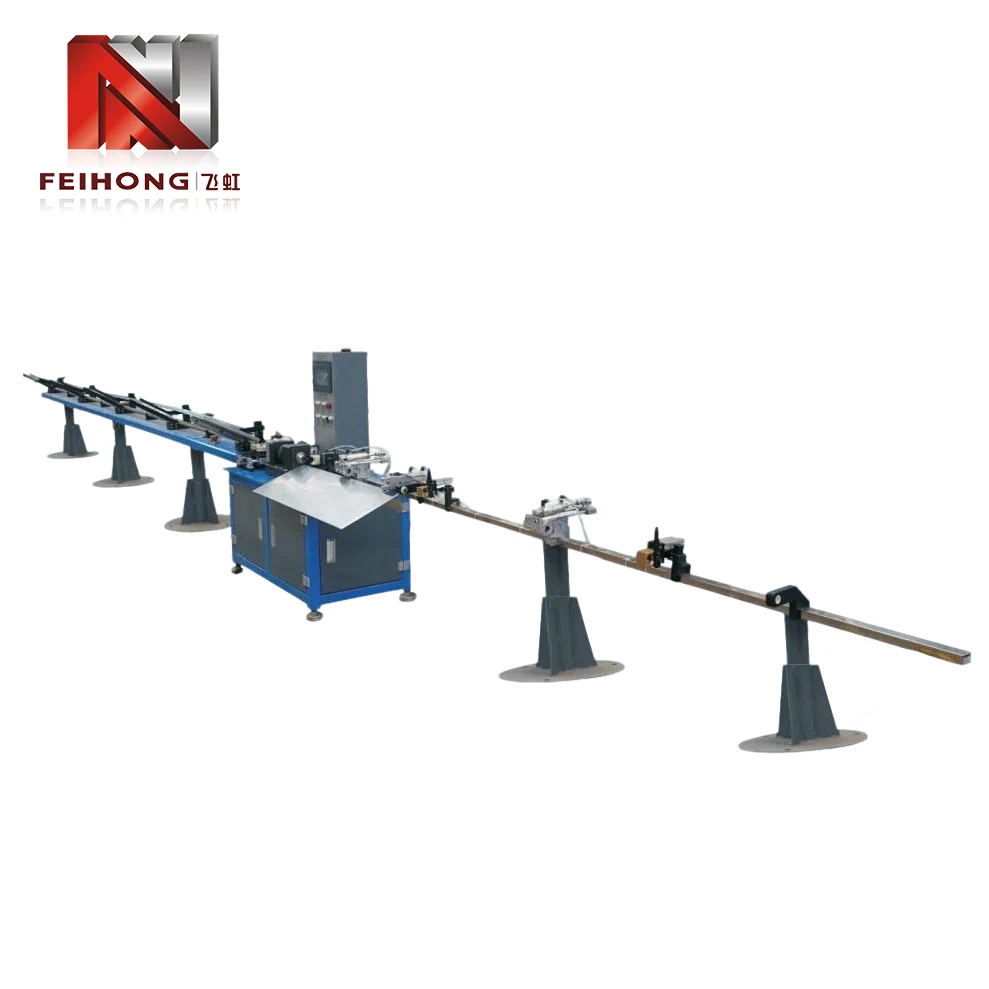 En fuldautomatisk rørføder integreret med en højhastighedsskæremaskine i et moderne produktionsmiljø.
I traditionelle fremstillingsmiljøer var rørtilførsel en manuel operation: Operatører tog individuelle rør op, placerede dem i skære- eller forarbejdningsmaskinen og fjernede færdige stykker. Denne tilgang var ikke kun arbejdskrævende, men introducerede også betydelige variationer i produktionshastighed og kvalitet. Rørføderen eliminerer disse ineffektiviteter ved at automatisere materialehåndteringsprocessen, hvilket muliggør ensartet, repeterbar fodring, der understøtter højvolumenproduktion med minimal menneskelig indgriben.
Betydningen af rørføderen rækker ud over simple arbejdsbesparelser. I moderne fremstilling, hvor just-in-time produktion og lean manufacturing principper dominerer, er evnen til at opretholde en stabil, uafbrudt strøm af materiale til forarbejdningsudstyr afgørende for at opnå optimal gennemstrømning. Rørføderen opnår dette gennem en kombination af mekanisk præcision, elektronisk kontrol og intelligent sensing, hvilket gør den til en hjørnesten i automatiserede rørbehandlingslinjer på tværs af flere industrier.
2. Den teknologiske udvikling af rørtilførselsudstyr
Rejsen fra manuel rørhåndtering til nutidens sofistikerede rørfødere afspejler den bredere bane inden for industriel automatisering. Forståelse af denne udvikling giver en vigtig kontekst til at værdsætte mulighederne i moderne rørtilførselssystemer.
2.1 Tiden for manuel rørhåndtering
I de tidlige dage med rør- og rørbearbejdning blev al materialehåndtering udført manuelt. Arbejdere ville hente individuelle rør fra lagerreoler, transportere dem til skære- eller formemaskiner og manuelt føre dem ind i forarbejdningsudstyret. Denne tilgang var i sagens natur begrænset af menneskelige faktorer: træthed, inkonsekvens og manglende evne til at opretholde en stabil tilførselshastighed over lange skift. Desuden udgjorde manuel håndtering betydelige sikkerhedsrisici, især ved arbejde med tunge eller skarpkantede rør.
2.2 Indførelsen af mekaniserede fodersystemer
De første mekaniserede fødesystemer dukkede op i midten af det 20. århundrede, typisk ved hjælp af simple rullebaner eller kædedrevne mekanismer til at flytte rør langs en produktionslinje. Disse tidlige systemer reducerede en vis manuel indsats, men krævede stadig operatørindgreb til lastning og positionering. De manglede præcis kontrol over foderlængde og timing, hvilket begrænsede deres effektivitet til højpræcisionsapplikationer.
2.3 Fremkomsten af computerstyrede rørfødere
Med fremkomsten af programmerbare logiske controllere (PLC'er) og servomotorteknologi i 1980'erne og 1990'erne undergik rørfødere en dramatisk transformation. Computerstyrede systemer kunne præcist regulere fødelængde, hastighed og acceleration, hvilket muliggør ensartet placering af rør til skære- eller formningsoperationer. Integrationen af menneske-maskine-grænseflader (HMI'er) gjorde det muligt for operatører nemt at indstille parametre og overvåge ydeevnen, hvilket reducerede opsætningstiden og forbedrede den samlede udstyrseffektivitet.
2.4 Den moderne rørføder: intelligens og forbindelse
Nutidens rørfødere er meget sofistikerede enheder, der inkorporerer sensorer, datalogning og kommunikationsprotokoller til integration med fabriksdækkende automationssystemer. Moderne rørfødere kan automatisk justere til variationer i rørdiameter, vægtykkelse og materialesammensætning, hvilket sikrer optimal fodringsydelse under skiftende forhold. De har også forudsigelige vedligeholdelsesfunktioner, der advarer operatører om potentielle problemer, før de forårsager nedetid.
Denne udvikling har etableret rørføderen som en kritisk muliggører for avanceret fremstilling, hvilket giver virksomheder mulighed for at opnå højere produktionshastigheder, forbedret kvalitet og større fleksibilitet i forhold til at reagere på kundernes krav.
3. Kernekomponenter og driftsprincipper
At forstå den interne arkitektur af en rørføder er afgørende for at vælge det rigtige udstyr til en given applikation og for effektiv vedligeholdelse og fejlfinding. Mens design varierer blandt producenter, deler de fleste rørfødere et fælles sæt kernekomponenter.
3.1 Indlæsningsmekanisme
Læssemekanismen er ansvarlig for at modtage rå rør fra et lagerstativ eller transportbånd og præsentere dem for fodersystemet. Afhængigt af designet kan indlæsningen være manuel, halvautomatisk eller fuldautomatisk. Automatiske læssesystemer bruger ofte en løfteanordning, der hæver et bundt rør og tillader dem at rulle individuelt ind på en foderbane.
3.2 Feed Drive System
Foderdrivsystemet flytter røret frem til forarbejdningsstationen. Dette involverer typisk et sæt drevne ruller eller et pinch-roll arrangement drevet af en servomotor. Servomotoren giver præcis kontrol over fremføringshastighed og længde, hvilket gør det muligt for rørføderen at imødekomme varierende rørdiametre og behandlingskrav.
3.3 Styrings- og justeringskomponenter
For at sikre, at røret kommer korrekt ind i forarbejdningsmaskinen, indeholder rørføderen styreruller, sidejusteringsplader og retteanordninger. Disse komponenter forhindrer skævhed, bøjning eller fejljustering, der kan føre til behandlingsfejl.
3.4 Kontrolsystem
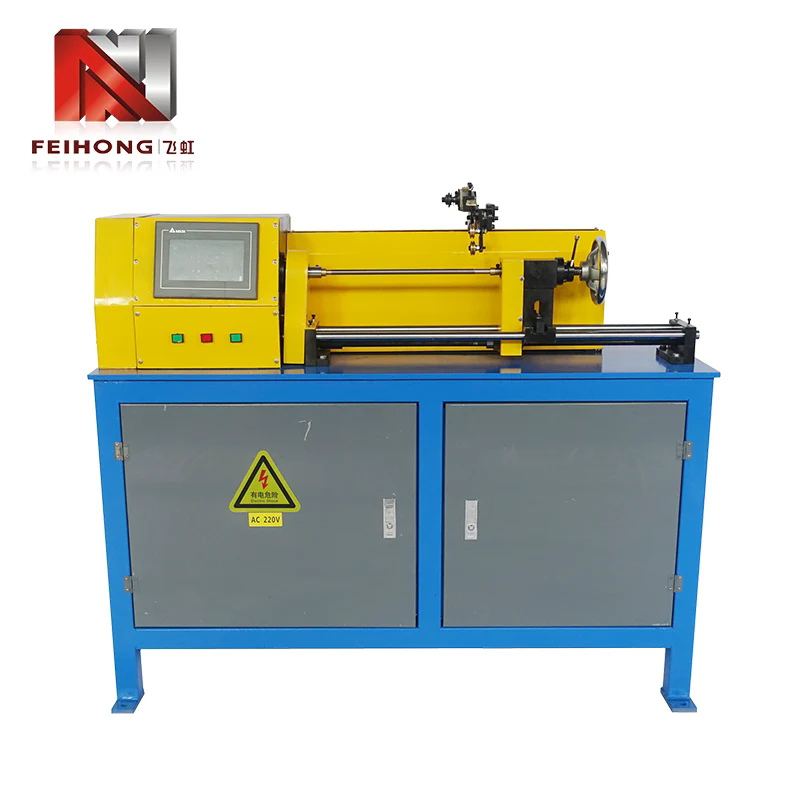
Moderne rørfødere er udstyret med en programmerbar logisk controller (PLC) og en brugervenlig HMI touchscreen. Styresystemet styrer foderparametre, overvåger sensorer og kommunikerer med opstrøms- og nedstrømsudstyr. Mange systemer omfatter også fjernovervågningsfunktioner til centraliseret produktionsstyring.
3.5 Sensorer og feedback-enheder
En række sensorer – inklusive nærhedskontakter, fotoelektriske sensorer og indkodere – giver feedback i realtid om rørets position, fødelængde og systemstatus. Denne feedback muliggør kontrol med lukket sløjfe, hvilket sikrer ensartet fodringsnøjagtighed og tidlig detektering af uregelmæssigheder.
Tilsammen danner disse komponenter et robust system, der kan håndtere en bred vifte af rørstørrelser og materialer, samtidig med at høje niveauer af præcision og pålidelighed opretholdes.
4. Fuldautomatiske vs. halvautomatiske rørfødere
Rørfødere er bredt kategoriseret i to typer: fuldautomatiske og halvautomatiske. Valget mellem disse konfigurationer afhænger af produktionsvolumen, tilgængelighed af arbejdskraft og budgethensyn.
4.1 Fuldautomatiske rørfødere
Fuldautomatiske rørfødere kræver minimal operatørindgreb. De har automatisk indlæsning fra et magasin eller bundt, kontinuerlig fremføring af individuelle rør og automatisk udkastning af færdige stykker. Disse systemer er ideelle til højvolumenproduktionsmiljøer, hvor konsistens og hastighed er altafgørende. Operatørens rolle er begrænset til at overvåge systemet, justere parametre via HMI'et og genopfylde råvareforsyningen.
Avancerede fuldautomatiske feedere kan også integreres med downstream-udstyr såsom affasningsmaskiner, gevindenheder og svejsestationer, hvilket skaber en fuldautomatisk produktionscelle.
4.2 Semi-automatiske rørfødere
Halvautomatiske rørfødere kræver, at en operatør fylder hvert rør manuelt i fødemekanismen. Feederen overtager derefter den præcise positionering og fremføring af røret til behandlingsstationen. Denne type feeder er velegnet til mindre volumen produktion eller til applikationer, hvor rør kommer i varierende længder eller størrelser, som er svære at automatisere. Halvautomatiske foderautomater er typisk mere overkommelige og nemmere at vedligeholde end fuldautomatiske enheder.
4.3 Sammenligning af kapaciteter
Følgende tabel opsummerer de vigtigste forskelle mellem de to typer:
| Feature | Fuldautomatisk | Semi-automatisk |
|---|---|---|
| Indlæsningsmetode | Automatisk fra magasin/bundt | Manuel operatørbelastning |
| Operatør involvering | Minimal (kun overvågning) | Kræver regelmæssig læsning |
| Produktionshastighed | Høj, kontinuerlig | Moderat, afhænger af operatør |
| Fleksibilitet til forskellige rørstørrelser | God (med justering) | Fremragende (manuel omstilling) |
| Typisk anvendelse | Masseproduktion, bilindustrien, HVAC | Jobbutikker, specialfremstilling |
| Kapitalomkostninger | Højere | Sænke |
Begge typer har deres plads i moderne fremstilling, og beslutningen afhænger ofte af en omhyggelig analyse af produktionskrav og afkast af driftseffektivitet.
5. Materialekompatibilitet og anvendelsesområde
DeRørføderer designet til at håndtere et bredt spektrum af rørformede materialer, hvilket gør det alsidigt på tværs af flere industrier.
5.1 Materialetyper
Rørfødere bruges almindeligvis med:
- Kobberrør:Anvendes i VVS-, VVS- og kølesystemer
- Stålrør (kulstof, rustfri, galvaniseret):Anvendes i byggeri, biludstødningssystemer og strukturelle applikationer
- Aluminiumsrør:Anvendes i rumfart, bilvarmevekslere og letvægtskonstruktioner
- Plast- og kompositrør:Anvendes i kemisk behandling og telekommunikation
- Legeringsrør:Anvendes i højtemperatur- og højtryksanvendelser
Rørføderen skal være udstyret med passende gribe- og styrekomponenter for at imødekomme overfladefinishen, hårdheden og vægten af det specifikke materiale, der behandles.
5.2 Rørdiameter og længdeområder
Moderne rørfødere fås i en række forskellige størrelser med muligheder lige fra rør med lille diameter (6 mm) til rør med stor diameter (op til 150 mm eller mere). Foderlængden er også justerbar, med nogle systemer i stand til at fodre længder på over 10 meter.
5.3 Nøgleapplikationsindustrier
Rørføderens alsidighed gør dem essentielle i følgende sektorer:
- Automotive:Produktion af udstødningsrør, bremseledninger, brændstofledninger og strukturelle rør
- VVS og køling:Fremstilling af varmevekslere, kondensatorspoler og kølemiddelledninger
- Byggeri og infrastruktur:Fremstilling af stilladser, gelændere og strukturelle understøtninger
- Luftfart:Produktion af hydrauliske rør, brændstofledninger og strukturelle komponenter
- Vedvarende energi:Fremstilling af solpanelrammer, vindmøllekonstruktionsdele og geotermisk rørføring
Hver industri stiller specifikke krav til rørføderen, såsom højhastighedsdrift til billinjer eller ekstrem præcision til rumfartsapplikationer. Det modulære design af moderne rørfødere gør det muligt at tilpasse dem til disse forskellige krav.
6. Integration med skære- og formesystemer
En rørføder fungerer sjældent isoleret; det er typisk en del af en produktionslinje, der omfatter skære-, formnings-, affasnings- eller svejseudstyr. Korrekt integration er afgørende for at opnå problemfri materialeflow og maksimere den samlede produktivitet.
6.1 Synkronisering med skæremaskiner
I en typisk skærelinje fremfører rørføderen røret til en forudbestemt længde, og holder derefter pause, mens en skæremaskine - ofte en højhastighedsrundsav eller laserskærer - udfører skæringen. Fremføreren fremfører derefter det næste segment. Denne synkrone drift kræver præcis kommunikation mellem feeder-controlleren og skæremaskinens styresystem, ofte via et fieldbus-interface såsom Profinet eller EtherCAT.
6.2 Koordinering med formnings- og slutbearbejdningsudstyr
Til applikationer, der kræver rørbøjning, afbrænding eller gevindskæring, skal rørføderen levere røret til formningsstationen i den korrekte orientering og på det rigtige tidspunkt. Avancerede systemer inkorporerer servostyret positionering, der kan rotere røret til en bestemt vinkel, før det går ind i formningsmatricen, hvilket muliggør komplekse flertrinsoperationer.
6.3 Integration med stablere og transportører
Efter forarbejdning fjernes de færdige rør typisk af en stabler eller et transportørsystem. Rørføderens kontrolsystem kan koordinere med disse downstream-enheder for at sikre jævn overdragelse og forhindre flaskehalse.
6.4 Rolle af Human-Machine Interface (HMI)
HMI'et fungerer som det centrale punkt for opsætning og overvågning af hele det integrerede system. Operatører kan indtaste ønskede skærelængder, fremføringshastigheder og andre parametre, og HMI'et viser realtidsstatus, alarmer og produktionstællinger. Moderne HMI'er inkluderer ofte berøringsskærmgrænseflader og intuitiv grafik, hvilket forenkler betjeningen og reducerer indlæringskurven for nye operatører.
7. Vedligeholdelse, pålidelighed og operationelle overvejelser
For at sikre lang levetid og ensartet ydeevne er regelmæssig vedligeholdelse af rørføderen afgørende. Følgende praksis anbefales:
7.1 Tidsplan for forebyggende vedligeholdelse
Et struktureret forebyggende vedligeholdelsesprogram bør omfatte:
- Daglige kontroller:Inspicer rullens tilstand, kontroller for usædvanlig støj eller vibrationer, og bekræft HMI-aflæsninger
- Ugentlig vedligeholdelse:Smør bevægelige dele, rengør sensorer, og kontroller justering af styrekomponenter
- Månedlige inspektioner:Tjek rem- eller kædespændingen, test nødstopfunktioner, og gennemse alarmhistorikken
- Kvartalsvis service:Udfør en dybdegående inspektion af servomotorer, gearkasser og styresystemforbindelser
- Årlig eftersyn:Udskift sliddele såsom ruller, lejer og drivremme, og genkalibrer feedback-enheder
7.2 Almindelige problemer og fejlfinding
Nogle typiske driftsproblemer omfatter:
- Inkonsekvent foderlængde:Ofte forårsaget af fejljustering af encoder, rulleglidning eller slidte drivkomponenter
- Røroverflademærker:Som følge af snavsede eller beskadigede styreruller
- Fejljustering af rør, der kommer ind i forarbejdningsmaskinen:Normalt på grund af slidte guider eller forkert justering
- Kommunikationsfejl mellem feeder og skæremaskine:Løses typisk ved at tjekke kabler og PLC-programparametre
7.3 Sikkerhedsfunktioner
Moderne rørfødere er udstyret med flere sikkerhedsfunktioner, herunder lysgardiner, nødstopknapper og sikkerhedslåse, der forhindrer drift, når afskærmninger er åbne. Korrekt træning i disse sikkerhedssystemer er afgørende for alle operatører.
7.4 Maksimering af oppetid og pålidelighed
For at maksimere pålideligheden anbefaler producenterne at bruge originale reservedele, holde et lager af kritiske reservedele og opretholde et rent arbejdsmiljø. Derudover kan softwareopdateringer leveret af udstyrsproducenten forbedre ydeevnen og tilføje ny funktionalitet.
8. Ofte stillede spørgsmål
Mens begge enheder tilfører materiale til forarbejdningsmaskiner, er en rørføder specifikt designet til rørformede materialer (hule sektioner) og inkluderer typisk styre- og støttefunktioner, der forhindrer deformation. En stangføder bruges til massive rundstænger, ofte ved vendeoperationer.
Nogle avancerede rørfødere har hurtigjusteringsmekanismer og programmerbare parametre, der muliggør hurtig skift mellem størrelser. De fleste systemer kræver dog en vis manuel justering af styrekomponenter og tilførselsindstillinger ved skift af rørdiametre.
Servo-drevne rørfødere opnår typisk fødelængdenøjagtighed inden for ±0,2 mm, afhængigt af koderens kvalitet og fødemekanismens mekaniske tilstand. Avancerede systemer kan opnå ±0,05 mm til præcisionsapplikationer.
Med korrekt vedligeholdelse kan en rørføder fungere pålideligt i 15 til 20 år eller mere. Nøgle slidkomponenter såsom ruller, drivremme og lejer skal muligvis udskiftes med intervaller på 2 til 5 år, afhængigt af driftscyklussen.
Ja, selv fuldautomatiske systemer kræver uddannede operatører til at indstille parametre, udføre rutineinspektioner og fejlfinde mindre problemer. Træningen er dog typisk mindre intensiv end ved manuelle fodringsoperationer, og moderne HMI'er gør systemet brugervenligt.
Zhaoqing Feihong Machinery & Electrical Co., Ltd.er en betroet producent af rørfødere og rørbehandlingsudstyr, der leverer innovative løsninger til kunder over hele verden. For at udforske, hvordan vores rørfødere kan forbedre din produktionseffektivitet,kontakt ostil ekspertrådgivning og tilpasset systemdesign.
Tag kontakt